Et 2,7 Fr mikrokateter kan bestå en lineær sporingstest og stadig knække første gang, det møder en snoet iliacarterie. Når det sker, er det svage led sjældent den bløde distale spids. Det er hyporøret, der danner det proksimale skaft, komponenten, der bestemmer, hvor meget skub og drejningsmoment der rent faktisk når spidsen, og hvor meget der går tabt ved ovalisering, knækning eller bindingssvigt. Hypotuber er også blandt de mest fejlspecificerede dele af et katetermateriale. Målertal bliver blandet med millimeterforklaringer, vægtykkelse er angivet uden en tolerance, og et snitmønster vælges fra et fotografi i stedet for et stivhedsmål. Afsnittene nedenfor dækker, hvad et hyporør er, hvordan rustfrit stål, KIG og polyimid-optioner sammenlignes, hvilke dimensioner der bærer den reelle indkøbsrisiko, og hvad der skal verificeres, før en indkøbsordre frigives. Hvad er et hyporør? Et hyporør er et præcist tyndvægget rør med en lille udvendig diameter i forhold til dets længde, der bruges som det skubbebare, momentoverførende skaft af et kateter, guidewire, nål eller leveringssystem. Ordet kommer fra hypodermisk slange, det trukket rustfrit stål bag nålefremstilling, og det dækker nu ethvert rør af akselkvalitet, der udfører det samme mekaniske arbejde, inklusive polymer- og forstærkede kompositversioner. To stavemåder forekommer på tegninger og indkøbsordrer. Hyporør betyder normalt mølleproduktet: lige længder eller spoler af trukket rør i en nominel gauge. Hypotube betyder normalt den færdige komponent efter skæring, laserprofilering, afgratning og passivering. Når en leverandør citerer den ene og leverer den anden, modtager du enten rå rør, som ingen kan binde, eller en færdig aksel prissat uden dens sekundære operationer. Nominelle tyndvæggede hyporørsdimensioner. Vægtykkelse og tolerance varierer afhængigt af leverandør og afhængig af almindelig væg, tynd væg eller ekstra tynd væg. Måler Nominel OD Nominelt ID Typisk skaftrolle 34G 0,16 mm (0,0063 tommer) 0,08 mm (0,0031 tommer) Fine distale lumen, mikrotrådspassager 32G 0,23 mm (0,0090 tommer) 0,10 mm (0,0041 tommer) Neurovaskulære distale skafter 30G 0,30 mm (0,0120 tommer) 0,15 mm (0,0060 tommer) Mikrokateters indre dele 27G 0,41 mm (0,0163 tommer) 0,21 mm (0,0083 tommer) Leveringsaksler med lille boring 25G 0,51 mm (0,0203 tommer) 0,26 mm (0,0103 tommer) Mikrokateter proksimale skafter 23G 0,64 mm (0,0253 tommer) 0,34 mm (0,0133 tommer) Diagnostiske kateterskafter 20G 0,90 mm (0,0354 tommer) 0,58 mm (0,0230 tommer) Føring af kateterets indre dele 18G 1,27 mm (0,0500 tommer) 0,84 mm (0,0330 tommer) Trokar og adgangsskakter Hyporørmaterialer: Hvad hver mulighed faktisk køber til dig Materialevalg er først en beslutning om stivhed og derefter en beslutning om biokompatibilitet. Ethvert almindeligt hyporørmateriale er allerede et materiale af medicinsk kvalitet med en lang enhedshistorie, så den virkelige differentiator er mekanisk adfærd og hvor mange procestrin akslen skal bruge bagefter. Rustfrit stål 304 og 304V Rustfrit stål er fortsat standard. Et elasticitetsmodul nær 193 GPa giver det højeste tryk pr. vægtykkelsesenhed, det er synligt under fluoroskopi uden tilsætningsstoffer, og den laserskærende forsyningsbase er moden. Omkostningerne forekommer nedstrøms: passivering, omhyggelig afgratning for at kontrollere partikler og klæbefuger, der tåler meget lidt overfladeforurening. KIG KIG sidder i midten med et bøjningsmodul nær 3,8 GPa ifølge offentliggjorte materialedatablade, omtrent halvtreds gange blødere end rustfrit stål. Det er en funktion, når skaftet skal bøjes gentagne gange uden at knække, holde en formet kurve og forblive kompatibel med MRI. PEEK er radiolucent, medmindre det er blandet med bariumsulfat eller wolfram, klæber godt til Pebax- og nylonjakker, og kan blusses, tippes eller bearbejdes efter ekstrudering. For skafter, hvor en blød proksimal overgang eller magnetisk kompatibilitet betyder noget, fjerner det et metal-til-polymer-bindingstrin helt. Denne oversigt over hvad PEEK slange bruges til i kateterskafter dækker yderligere designdetaljer. KIG slange KIG-materiale har høj temperaturtolerance og kan fungere stabilt i et miljø på op til 250 Celsius, samtidig med at de bevarer gode mekaniske egenskaber, herunder høj s... Se produkt → Polyimid Polyimid is the stiffest of the common polymer shaft materials, which makes it the usual reinforcement layer in microcatheters. It can be produced at wall thicknesses that would collapse in most other polymers, withstands steam and ethylene oxide sterilisation, and holds dimensions at temperatures that would deform Pebax. Its limits are brittleness in sharp bends and cost. Medicinsk polyimidrør Medicinsk polyimidrør exhibits good strength and wear resistance, maintaining its performance even at small dimensions. For medical surgical applications that deman... Se produkt → Bøjningsmodul af almindelige akselpolymerer (GPa) KIG Polyimid PTFE Pebax 72D 3.8 3.0 0.55 0.51 0 1 2 3 4 Vejledende bøjningsmodulværdier taget fra publicerede polymerdatablade. Rustfrit stål 304 er cirka 193 GPa og er udeladt af skalaen, så polymerforskellene forbliver læsbare. Fra rør til skaft: Sådan bliver et hyporør til et kateter Få færdige katetre er et enkelt hyporør fra nav til spids. Den almindelige arkitektur er en tre-zone aksel: en stiv proksimal sektion, der bærer skub, en forstærket midtersektion, der overfører drejningsmoment, og en blød distal sektion, der følger guidewiren uden at skade karvæggen. Proksimal hyporør (PEEK eller 304 SS) Flettet eller spoleforstærket midterskaft Distal blød spids Skematisk isometrisk billede af et tre-zone kateterskaft. Ikke til skala. Metalhypotør profileres ved laserskæring i stedet for ved at skifte materiale. Spiralsnit, afbrudte snit og vinduesmønstre forvandler et stift rør til et fleksibelt segment, og stigningen af snittet sætter stivhedsgradienten. Polymerskafter opnår det samme resultat med forskellige værktøjer: et flet- eller spolelag, en jakke med variabel durometer eller en flerlags coekstrudering. Flettet konstruktion leverer det højeste sprængning og drejningsmoment for en given vægtykkelse, hvorfor trykklassificerede enheder bruger det. Højtryksflettet rør High-Pressure Braided Tubing, eller High-Pressure Monitoring Tubing, bruges til at injicere kontrastmidler og andre medicinske opløsninger under PTCA, PCI-procedurer eller angioplasma... Se produkt → Dimensioner og tolerancer, der indebærer indkøbsrisiko De fleste hypotube-kvalitetsudslip er dimensionelle stakproblemer snarere end materialeproblemer. Fire numre bestemmer, om en aksel samles og fungerer: udvendig diameter, indvendig diameter, vægens ensartethed og skærefunktionsposition. Typiske værdier set i kateterskaftspecifikationer. Acceptable grænser afhænger af enhedsklasse, vægtykkelse og monteringsmetode, så aftal dem skriftligt, før værktøjet skæres. Parameter Almindeligt specificeret Hvorfor det betyder noget OD tolerance ±0,013 mm (±0,0005 tommer) Passer ind i styrekateteret eller den ydre jakke; bindingslinjegab ID tolerance ±0,013 mm Lednings- eller enhedspassage; skylle- og injektionshastigheder Vægens ensartethed 90 % af den nominelle væg eller bedre Knæk- og sprængydelse under bøjning Rethed (camber) Typisk 0,05 mm pr. 100 mm Tiporientering, sporing, markørbåndjustering Klipfunktionsposition ±0,1 mm Stivhedsovergangspunkt og spændingskoncentration Kanttilstand Gratfri, afgratet, passiveret Partikeldannelse og guidewire-afslidning Overflade finish Ra 0,4 µm eller bedre ved elektropolering Friktion, adhæsion, trombogenicitet Tre risici opstår gentagne gange. For det første blandes gauge og metriske callouts: et 25G-krav og et 0,51 mm-krav er tæt på, men ikke identiske, og forskellen viser sig ved bindingsforbindelsen. For det andet er tolerance angivet uden en inspektionsmetode, og ±0,013 mm betyder forskellige ting for et lasermikrometer, en optisk komparator og en stikmåler. For det tredje er camber og vægens ensartethed udeladt af tegningen, selvom de forklarer en uforholdsmæssig stor andel af knæk- og tiporienteringsklager. Metal vs polymer hyporør: Valg efter funktion Er kravet maksimalt tryk i mindst mulig diameter, vinder rustfrit stål stadig. Hvis skaftet skal bøjes gentagne gange uden at knække, forblive brugbart i en MRI-suite, undgå en metal-til-polymer-binding eller overgang til en blød spids uden en samling, er en polymer eller forstærket komposit-hypotør normalt det bedste svar. Sammenligningen nedenfor vurderer hvert materiale fra 1 til 5 på de fem kriterier, der driver de fleste anmeldelser af akseldesign. KIG Polyimid 304 rustfrit stål Stivhed Fleksibilitet Knæk modstand MR-kompatibilitet Limning lethed Skub og moment: 304 rustfrit stål giver mest pr. vægenhed; PEEK og polyimid har brug for en tykkere væg eller et fletlag for at matche det. Knæk modstand: polymerer vinder i stramme bøjningsradier; metal afhænger af snitmønsteret og stigningen. Radiopacitet: rustfrit stål er synligt som standard; polymerskafter har brug for en røntgenfast forbindelse eller markørbånd. Binding: polymerskafter varmebinder eller opløsningsmiddelbinder til kapper, mens metal har brug for klæbemiddel eller svejsning plus overfladeforberedelse. Billedkompatibilitet: KIG and polyimide work in MRI; stainless steel does not. Omkostningsstruktur: metal har lavere materialeomkostninger og mere sekundære operationer; polymer har højere materialeomkostninger og færre procestrin. Hvad skal verificeres, før en Hypotube-ordre frigives Tre checks fanger de fleste af de dyre overraskelser. Spørg efter inspektionsmetoden, ikke kun tolerancen. Den samme ±0,013 mm forklaring opfører sig anderledes på et lasermikrometer, en optisk komparator og en stikmåler, så navngiv metoden på tegningen. Bekræft, om tilbuddet dækker færdige hyporør eller møllelængde hyporør. Laserprofilering, afgratning, passivering og inspektion er separate linjeposter og ofte separate muligheder. Anmod om data på partiniveau om vægens ensartethed og camber, ikke kun et overensstemmelsescertifikat. Disse to variabler tegner sig for en stor andel af klager om knæk og tip-orientering, der er rapporteret i feltet. For programmer, der har brug for akseludvikling frem for katalogrør, en OEM/ODM kateter skaft program kan dække hele kæden, fra ekstrudering og fletning gennem laserprofilering, limning og inspektion under ét kvalitetssystem. Det fjerner de argumenter, der opstår, når hyporøret og jakken kommer fra forskellige leverandører med forskellige målekonventioner. Om Ningbo LINSTANT Polymer Materials Co., Ltd. Ningbo LINSTANT Polymer Materials Co., Ltd. blev etableret i 2014 og er siden vokset til en højteknologisk virksomhed på nationalt niveau med over 500 professionelle medarbejdere. Virksomheden er forpligtet til at transcendere rollen som en traditionel komponentleverandør og stræber efter at blive en integreret del af sine kunders produkter. Fra præcis matchning under den kollaborative designfase til pålidelighedsforsikring under fremstillingen, integrerer LINSTANT dybt i kerneværdikæden af sine kunders produkter og transformerer kateterteknologi til en kernekonkurrencefordel for deres produkter. Gennem kontinuerlig teknologisk innovation og stringent kvalitetskontrol er vi i stand til at give virksomheder inden for medicinsk udstyr sikrere, mere præcise og mere teknologisk avancerede tilpassede katetersystemløsninger. Virksomheden arbejder fra en GMP-kompatibel renrumsfacilitet på næsten 20.000 kvadratmeter og har ISO 13485:2016-certificering til kvalitetsstyring af medicinsk udstyr. Produktionsressourcer omfatter importerede ekstruderingslinjer med enkelt-, dobbelt- og trelags coekstruderingsevne, dedikerede PEEK-ekstruderingslinjer, sprøjtestøbelinjer og en stor installeret base af fletnings-, opviklings-, belægnings-, svejse- og formningsudstyr. Produktsortimentet spænder over medicinske ekstruderede slanger, forstærkede slanger, ballonslanger, krympeslange, fluorpolymerslanger, PEEK- og polyimidkomponenter, mikrokatetre, styrekatetre og angiografikatetre, understøttet af sekundære processer og overfladebehandlingstjenester. Ofte stillede spørgsmål om hypotuber Q1. Hvad bruges et hyporør til? Et hyporør danner det skubbebare skaft inde i mikrokatetre, guidekatetre, guidewirer, nålesamlinger og stentindføringssystemer. Den overfører tryk og drejningsmoment fra navet til den distale spids, mens den holder skaftet tyndt nok til at passere gennem smalle kar. Q2. Hvad er forskellen mellem et hyporør og et hyporør? Hypo-rør er rårøret i møllelængde i en nominel gauge. Et hyporør er den færdige komponent efter skæring, laserprofilering, afgratning og passivering. Bekræft altid, hvilken et tilbud dækker over, da prisen og leveringstiden ikke er ens. Q3. Kan polymerrør erstatte et hyporør i rustfrit stål? I mange skakter, ja. PEEK- og polyimid-hypotør fjerner metal-til-polymer-bindingen, tilføjer MRI-kompatibilitet og forbedrer knækmodstanden. De opgiver aksial stivhed, så anordninger med længere eller højere tryk tilføjer normalt et flet- eller spoleforstærkningslag. Q4. Hvad er den mindste tilgængelige hyporørstørrelse? Standard hypodermiske målere løber til 34G, ca. 0,16 mm udvendig diameter og 0,08 mm indvendig diameter. Strammere boringer findes som tilpassede udviklingsartikler, men i den skala bliver vægens ensartethed og håndtering de begrænsende faktorer snarere end tegneprocessen. Q5. Hvilke tolerancer betyder mest på et tilpasset hyporør? OD og ID tolerance, vægens ensartethed og camber. Vægens ensartethed og rethed forklarer de fleste knæk- og spidsorienteringsklager, men det er de to værdier, der mindst ofte er skrevet på en tegning eller bekræftet ved indgående inspektion. Q6. Fremstiller du tilpassede hyporør og kateterskafter? Ja. LINSTANT ekstruderer og behandler polymerslanger i PEEK, polyimid, PTFE, FEP, PFA, Pebax og TPU og bygger forstærkede skafter, flettede slanger og flerlagskateterkomponenter under et ISO 13485:2016 kvalitetssystem som OEM/ODM-partner. Hypotubevalg belønner tidlige beslutninger. Fastgør stivhedsmålet, vægens ensartethedsgrænse og inspektionsmetoden, før værktøjet skæres, og resten af akslen følger af tal frem for vane. Uanset om det endelige design ender som laserprofileret rustfrit stål, et PEEK- eller polyimid-skaft eller en flettet komposit, bestemmer de samme tre beslutninger, hvordan det opfører sig inde i karret. .article-section{margin-bottom:24px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section table{display:table!important;}.article-section thead{display:table-header-group!important;}.article-section tbody{display:table-row-group!important;}.article-section tr{display:table-row!important;}.article-section th{display:table-cell!important;}.article-section td{display:table-cell!important;}.article-section table{width:100%;border-collapse:collapse;margin-bottom:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section .chart-box{text-align:center;margin:16px 0;}.article-section .chart-box svg{width:440px;height:auto;display:inline-block;}.article-section .company-card{background:#eef4f9;border:1px solid #d3e2ee;border-left:4px solid #2b6cb0;border-radius:8px;padding:16px;}.article-section .takeaway{background:#f6f9fc;border-top:2px solid #2b6cb0;border-bottom:2px solid #2b6cb0;padding:16px;}.article-section .faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:12px;}.article-section .faq-item{background:#f4f8fb;border-left:4px solid #2b6cb0;border-radius:6px;padding:12px;}.article-section .faq-item h3{color:#1f4e79;}@media (max-width:640px){.article-section .chart-box svg{width:100%;height:auto;}.article-section .faq-grid{grid-template-columns:1fr;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}


-
07Oct-2026Hypotuber forklaret: materialer, størrelser og polymeralternativer til katetre

-
15Sep-2026Precision PEEK CNC-bearbejdning: En komplet vejledning til komponenter af medicinsk kvalitetPEEK CNC-bearbejdning er en af de mest pålidelige veje til snæver tolerance, højtydende plastikdele. I modsætning til basispolymerer bevarer PEEK sine mekaniske egenskaber ved høje temperaturer, modstår aggressive kemikalier og skærer stadig rent, når de rigtige parametre bruges. For medicinsk udstyrsingeniører er denne kombination svær at slå. Hvad gør PEEK til en stærk kandidat til CNC-bearbejdning? PEEK (polyetheretherketon) er en semi-krystallinsk termoplast med en kontinuerlig driftstemperatur omkring 260°C og et smeltepunkt nær 343°C. Den tilbyder høj træk- og bøjningsstyrke, fremragende krybemodstand og lav fugtabsorption, hvilket giver bearbejdede dele enestående dimensionsstabilitet. Disse egenskaber forklarer, hvorfor industrier fra rumfart til medicinsk er afhængige af PEEK for komponenter, der skal modstå gentagen sterilisering, kemisk eksponering og mekanisk belastning. Relativ ydeevne af uudfyldt PEEK (illustrative score fra typiske publicerede data) Trækstyrke 85 Bøjningsstyrke 80 Termisk stabilitet 95 Kemisk resistens 90 Slidstyrke 88 Maskinmestre sætter også pris på, at PEEK er tilgængelig i flere kvaliteter - ufyldt, glasfyldt, kulfiberfyldt og medicinsk kvalitet. Valget påvirker spåndannelse, værktøjsslid og endelige deleegenskaber. Ufyldt PEEK er det nemmeste at bearbejde og giver en ren overflade, mens forstærkede kvaliteter tilføjer stivhed, men kræver hårdere værktøj. Den semi-krystallinske struktur betyder også, at dele bevarer deres mekaniske ydeevne efter steriliseringscyklusser, hvilket er en afgørende faktor for genanvendelige medicinske instrumenter. PEEK CNC-bearbejdning bedste praksis: Hvad virker i rigtig produktion PEEK opfører sig anderledes end metal eller standard plast. Den producerer lange, snorlige chips i stedet for knækkede chips, så spånkontrol er afgørende. Materialet er også følsomt over for varme: For meget friktion kan forårsage lokal smeltning eller overfladeruhed. Brug skarpt hårdmetal eller polykrystallinsk diamant (PCD) værktøjer. Carbid er nok til de fleste jobs; PCD reducerer slid ved bearbejdning af fyldt PEEK. Foder og hastighed betyder noget. Et almindeligt udgangspunkt er 100-150 m/min skærehastighed ved let spånbelastning, men bekræft altid med materialeleverandøren. Hold skærezonen kølig med luft eller, hvor det er tilladt, kølevæske. Dette forhindrer stress-inducerede revner og bevarer tolerancen. Overvej at udgløde PEEK-emnet før efterbehandling. Udglødning ved 200-220°C frigiver indre spændinger og forbedrer dimensionsstabiliteten. Fjern snorlige spåner ofte for at undgå at vikle sig rundt om værktøjet. Dia. 4,0 mm ±0,05 mm 6,0 mm For rørformede komponenter er yderligere pleje nødvendig for at undgå vægsammenfald. Detaljerede råd om savning og beklædning findes i vores vejledning vedr hvordan man skærer PEEK-rør . I praksis giver en konservativ tilgang - langsommere spindelhastighed, skarpere værktøj og kontinuerlig kølevæske - de mest konsistente resultater. Når geometrien omfatter tynde vægge, skal tilspændingshastigheden reduceres, før værktøjsgeometrien ændres. PEEK-bearbejdning i medicinsk kvalitet: Hvad ændrer sig? Fabrikanter af medicinsk udstyr kan ikke behandle PEEK på samme måde som en industriel komponent. Råmaterialet skal opfylde biokompatibilitetskrav såsom USP Klasse VI eller ISO 10993, og bearbejdningsprocessen skal beskytte delen mod forurening. Det betyder dedikeret udstyr, filtreret luft og disciplinerede renrumsdriftsprocedurer. Overvejelser om PEEK-bearbejdning i industriel kvalitet vs. medicinsk kvalitet Faktor Industriel PEEK Medicinsk PEEK Materiale certificering Standard datablad USP klasse VI / ISO 10993 Miljø Standard butik Renrum (ISO 7 eller bedre) Værktøjsbegrænsninger Standard kølemidler tilladt Minimer forurening af smøremiddel Dokumentation Grundlæggende inspektion Fuld batchsporbarhed og DHR Typisk brug Luftfart, bilindustrien Katetre, kirurgiske instrumenter, implantater Efter vores erfaring handler overgangen fra industriel til medicinsk bearbejdning om mere end materialecertifikatet. Det kræver operatører, der forstår, hvordan en enkelt grat kan kompromittere en enhed. Dette er grunden til, at LINSTANT kører validerede processer med dokumenteret sporbarhed for hver batch. Hvor CNC-bearbejdede PEEK-dele bruges i medicinsk udstyr CNC-bearbejdet PEEK optræder overalt i moderne medicinsk udstyr. Du finder det i kateterfittings, endoskophåndtag, kirurgiske værktøjsisolatorer og komponenter til hjertepumper. Dens evne til at blive steriliseret igen og igen, uden at miste mekanisk ydeevne, gør den til en ideel metalerstatning. PEEK klarer sig også godt under trykbelastning, så det optræder i ventilsæder, pumpehuse og spændemekanismer, hvor dimensionsstabilitet er kritisk. For prototyper er CNC-bearbejdning ofte den hurtigste måde at validere et design på, før man går over til sprøjtestøbning. Hvis du laver prototyper til en ny enhed eller går i produktion, kan LINSTANT støtte dig med adskillige PEEK-produktformularer, der er designet til at integrere direkte i en CNC-arbejdsgang: CNC-bearbejdede PEEK-komponenter til fremstilling af medicinsk udstyr Denne produktliste dækker PEEK-bearbejdede dele, der er velegnede til CNC-arbejdsgange, og tilbyder høj præcision, biokompatibilitet og varmebestandighed. Det er her relevant som en direkte mulighed for prototyping eller produktionskørsler. Se produkt → PEEK slange med præcise dimensionstolerancer og multi-lumen muligheder Udforsk PEEK-slanger med indvendige diametre fra 0,10 mm og temperaturmodstand over 250°C, plus multi-lumen- og ballonslangevarianter. Ideel til kardiovaskulære, spinale og andre interventionelle applikationer. Se produkt → PEEK sprøjtestøbningstjenester til højtemperatur, steriliserbare implantatkomponenter PEEK-sprøjtestøbning muliggør renrumsproduktion, tæt-på-knoglemodul og radiolucens. Denne service er fremhævet for projekter, der kræver komplekse geometrier, omkostningskontrol og overholdelse af implantatregler. Se produkt → Om Ningbo LINSTANT Polymer Materials Co., Ltd. Ningbo LINSTANT Polymer Materials Co., Ltd. blev etableret i 2014 og er siden vokset til en højteknologisk virksomhed på nationalt niveau med over 500 professionelle medarbejdere. Virksomheden er forpligtet til at transcendere rollen som en traditionel komponentleverandør og stræber efter at blive en integreret del af sine kunders produkter. Fra præcis matchning under den kollaborative designfase til pålidelighedsforsikring under fremstillingen, integrerer LINSTANT dybt i kerneværdikæden af sine kunders produkter og transformerer kateterteknologi til en kernekonkurrencefordel for deres produkter. Gennem kontinuerlig teknologisk innovation og stringent kvalitetskontrol er vi i stand til at give virksomheder inden for medicinsk udstyr sikrere, mere præcise og mere teknologisk avancerede tilpassede katetersystemløsninger. Ud over CNC-bearbejdede PEEK-dele tilbyder LINSTANT ekstrudering, støbning, sekundære operationer og overfladebehandling under ét tag. Besøg vores OEM/ODM side for at se, hvordan vi håndterer skræddersyede projekter fra design til validering. Ofte stillede spørgsmål om PEEK CNC-bearbejdning Er PEEK svært at CNC-maskine? Nej. Med skarpt værktøj og kontrolleret varme bearbejder PEEK forudsigeligt og producerer rene dele med snæver tolerance. Hvad er den bedste PEEK-kvalitet til CNC-bearbejdning? Ufyldt naturlig PEEK er nemmest at bearbejde; kulstoffyldt PEEK tilføjer stivhed, men fremskynder værktøjsslid. Hvilke tolerancer kan du opnå med PEEK-bearbejdning? Små bearbejdede PEEK-dele holder normalt ±0,05 mm. Større eller tyndvæggede dele kan have brug for ±0,1 mm. Hvordan sammenligner PEEK med PTFE eller PI? PEEK er stærkere og stivere end PTFE og lettere at bearbejde end PI, samtidig med at den tilbyder fremragende termisk modstand. Er bearbejdet PEEK sikkert til medicinsk udstyr? Ja, når du bruger PEEK af medicinsk kvalitet og fremstiller under renrumsforhold med korrekt proceskontrol. Hvorfor er PEEK så populær inden for medicinsk fremstilling? Den overlever gentagen sterilisering, tåler kemikalier og bevarer mekanisk integritet under langvarig belastning. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section{margin-bottom:32px;padding:24px;border:1px solid #e6eef5;border-radius:12px;background:#fafcff;}.article-section .chart-container{width:440px;margin:16px auto;text-align:center;}.article-section .chart-caption{caption-side:bottom;font-size:14px;color:#808080;margin-bottom:8px;font-style:italic;}.article-section .bar-item{display:flex;align-items:center;margin-bottom:8px;font-size:14px;}.article-section .bar-label{width:150px;text-align:right;padding-right:12px;color:#333;font-size:14px;}.article-section .bar-track{flex:1;background:#f0f0f0;border-radius:6px;height:24px;overflow:hidden;}.article-section .bar-fill{background:#0077b6;height:100%;color:#fff;line-height:24px;font-size:13px;padding-right:8px;text-align:right;border-radius:6px;}.article-section .chart-container svg{width:100%;height:auto;}.article-section .faq-grid{display:grid;grid-template-columns:repeat(2,1fr);gap:16px;margin-top:16px;}.article-section .faq-item{background:#f4f9ff;border-left:4px solid #0077b6;padding:16px;border-radius:8px;}.article-section .faq-item h3{font-size:17px;color:#003566;margin:0 0 6px;}.article-section .faq-item p{margin:0;font-size:15px;line-height:1.5;}.article-section > a[data-product-card="true"]{display:inline-block;padding:14px 20px;margin:10px 12px 10px 0;background:#e7f2fa;border:2px solid #0077b6;border-radius:10px;text-decoration:none;color:#0077b6;font-weight:bold;font-size:16px;}.article-section > a[href="/product/peek/peek-machined-parts.html"]::after{content:"PEEK Machined Parts";}.article-section > a[href="/product/peek/peek-tubing.html"]::after{content:"PEEK Tubing";}.article-section > a[href="/product/peek/peek-injection-molding.html"]::after{content:"PEEK Injection Molding";}@media (max-width:640px){.article-section .chart-container{width:100%;}.article-section .faq-grid{grid-template-columns:1fr;}.article-section{padding:16px;}.article-section .bar-label{width:110px;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}

-
30Sep-2026Forståelse af den hydrofile belægning: Hvordan den reducerer friktion i medicinsk udstyrEn neurointerventionalist er halvfems minutter inde i en mekanisk trombektomi. Hver gang mikrokateteret runder en bøjning i den midterste cerebrale arterie, får overflademodstanden mod karvæggen, at spidsen halter efter skaftet. Lægen kompenserer med mere fremadrettet kraft, hvilket øger vægspændingen. Denne nøjagtige vanskelighed - friktion mellem en enhed og levende væv - er, hvad hydrofile belægninger blev udviklet til at løse. Reduceret til dets væsentlige: en hydrofil belægning omdanner en tør polymeroverflade med høj friktion til en våd, næsten friktionsfri vej. Det er forskellen mellem at skubbe et kateter gennem sand og at glide det hen over en vandfilm. Hvad er en hydrofil belægning? Det korte svar: en hydrofil belægning er et tyndt, tværbundet polymerlag, typisk 1-10 µm tykt, kemisk bundet til en medicinsk enheds overflade. Når det udsættes for vand eller blod, absorberer det fugt og svulmer op til et gel-grænselag med lav forskydning. Dette lag er det, der sænker friktionskoefficienten (CoF) ved enhed-væv-grænsefladen. Mekanismen er fysisk kemi. De anvendte polymerer - almindeligvis polyvinylpyrrolidon (PVP), polyacrylamid eller polyethylenoxid-copolymerer - bærer funktionelle grupper, der danner hydrogenbindinger med vand. Inden for sekunder efter befugtning dannes en hydreret kappe over den coatede overflade. Under belastning forekommer forskydningsforskydning inde i det bundne vandlag i stedet for ved den faste grænseflade. Friktionen falder derfor fra 0,3-0,5-intervallet typisk for ubelagte polymerslanger til under 0,05, en reduktion på over 90 procent i de fleste offentliggjorte sammenligninger. Katetervæg-tværsnit — Isometrisk visning Lag vist adskilt for overskuelighed Hydrofil topcoat (1-10 µm) Bindelag / primer Underlag (ekstruderet rørvæg) Hvorfor smøreevne betyder noget Smøreevne er ikke et problem med overfladeopfattelse; det er en patientsikkerhedsparameter. Enheder, der bevæger sig gennem blodkar, urinledere og galdekanaler, interagerer alle med skrøbeligt væv. Høj friktion oversættes til karspasmer, intimal skade og behovet for mere aggressiv katetermanipulation. Publicerede evalueringer af interventionsanordnings ydeevne viser konsekvent, at coatede enheder kræver væsentligt lavere indføringskraft end tilsvarende ubelagte versioner, og at kraften stiger langsommere, når enheden gentages omplaceres. Repræsentative vådfriktionskoefficientværdier illustrerer forskellen: Vådfriktionskoefficient efter overfladetype 0.48 0.18 0.15 0.03 Ubelagt Silikone PTFE Hydrofil Repræsentative værdier fra offentliggjort litteratur om medicinsk udstyr; lavere er bedre. Forskellen har betydning klinisk. En enhed, der bevæger sig jævnt, sænker risikoen for karspasmer, intimdissektion og behovet for gentagen repositionering - parametre, der direkte påvirker procedurens tid og patientresultater. Hydrofile vs. hydrofobe belægninger Hydrofobe belægninger - såsom PTFE, silikone eller paraffinbaserede lag - afviser vand og sænker friktion ved at minimere overfladevedhæftning. De er effektive under tørre forhold, men deres CoF i et vådt blodmiljø forbliver generelt over 0,1. Hydrofile belægninger virker modsat: de tiltrækker og holder på vand og skaber et grænselag, der overgår enhver hydrofob overflade, når den først er blevet hydreret. Valget afhænger af brugskonteksten. For guidewires forbliver PTFE-over-wire-design standard, fordi en tør overflade med lav skridning er ønskelig. For katetre og skeder, der kræver våd navigation, leverer hydrofile systemer en lavere og mere konsistent CoF. Nøgleforskelle mellem hydrofile og hydrofobiske belægningsmetoder til medicinsk udstyr. Ejendom Hydrofil coating Hydrofob belægning Vandkontaktvinkel >90° Friktion, når den er våd CoF 0,02-0,05 CoF 0,1-0,25 Smøremekanisme Hydreret gel grænselag Lav overfladeenergi afviser væske Typisk brug Katetre, skeder, mikrokatetre Ledetråde, ventilerede komponenter Hydrofile belægningskemier Tre polymerfamilier dominerer markedet for belægninger til medicinsk udstyr. PVP-baserede systemer er de mest almindelige for katetre. De kombinerer høj vandoptagelse med fremragende filmdannelse og kan tværbindes termisk eller med UV. Polyakrylamidbelægninger giver høj holdbarhed under gentagne aftørringstest, hvilket gør dem til et hyppigt valg til indføringshylstre og større enheder. PEO-baserede systemer bruges, når der kræves en længere våd-tør cykling; deres langsommere hydreringskinetik giver vedvarende smøreevne over længere procedurer. Underlagets overfladeenergi bestemmer, hvordan belægningen forankres. Højenergi termoplast som nylon, Pebax og TPU binder godt efter plasmaaktivering. Fluorpolymerer såsom PTFE og FEP kræver ætsning eller et primerbindelag. At springe overfladeforberedelse over er den mest almindelige årsag til belægningsdelaminering i produktionen. Sådan påføres hydrofile belægninger Tre processer dækker næsten alle katetre og slanger. Dip coating - den mest almindelige - giver ensartet dækning på komplekse udvendige profiler. Indretningen nedsænkes i en belægningsopløsning og trækkes ud med en kontrolleret hastighed; vådfilmtykkelse afhænger af tilbagetrækningshastighed og opløsningsviskositet med typiske tørre tykkelser på 2-8 µm. Spraybelægning er specificeret, når der er behov for selektiv dækning, for eksempel kun at belægge det distale segment af et skaft. Fyld-og-dræn-belægning, som fylder et kateterlumen med belægningsopløsning og derefter dræner det, er den foretrukne metode til indvendig overfladebehandling. Proceskontrol betyder mere end kemivalg. Viskositetsdrift, medførte bobler, fugtighed og hærdningstemperaturens ensartethed ændrer alle den endelige CoF og vedhæftningsevnen. LINSTANT driver dedikerede overfladebehandlingslinjer inden for sin GMP-kontrollerede facilitet, hvilket gør det muligt for kateterprojekter at flytte fra ekstruderet substrat til coatet færdigt produkt under ét tag. Vandkontaktvinkel efter overfladeforhold 20° 40° 60° 80° 72° Ubelagt 35° Plasma behandlet 12° Hydrofil Typiske værdier for PET-substrater (polyethylenterephthalat); lavere vinkel betyder bedre befugtning. Nøgleydelsesfordele Hydrofile belægninger giver en målbar ydeevneforbedring, der varer ved gennem hele enhedens livscyklus. I bænksammenligninger opnår coatede katetre rutinemæssigt en 90 procent eller mere reduktion i våd CoF og et proportionalt fald i indføringskraft. Derudover: Kartraume er reduceret: Nedre overflademodstand betyder mindre endothelial denudation og mindre vasospasme. Enhedskontrol forbedres: Læger kan mærke spidsresponsen, fordi søjletryk ikke absorberes af friktion langs akslen. Repositionering bliver mindre traumatisk: Gentagen distal fremrykning og tilbagetrækning ser langsommere friktionsopbygning i coatede enheder end i ubelagte kontroller. Ydeevneegenskaber — Hydrofilt vs. ubelagt kateter Smøreevne Holdbarhed Biocompat. Vedhæftning Vævstraumer reduktion Hydrofil coated Ubelagt Applikationer på tværs af interventionelle enheder Hydrofile belægninger er specificeret overalt, hvor en enhed skal navigere i et lumen under våde forhold. De vigtigste applikationer omfatter: Angiografiske katetre til billeddiagnostik Styringskatetre, der bruges til at levere balloner og stents Mikrokatetre til neurovaskulær og perifer embolisering Ureteradgangsskeder og ballonudvidelseskatetre Endoskopisk tilbehør, der passerer gennem arbejdskanaler Mikrokateter med tilpasselig stivhed og afrundet spids Dette lille forstærkede kateter er designet til at navigere i snoede kar i minimalt invasive procedurer. Dens tilpasselige hårdhed og afrundede hoveddragtapplikationer, hvor der er behov for lav friktion over hele længden. Se produkt → Ydelseskravet varierer fra applikation til applikation. Et styrekateter har for eksempel brug for høj skubbeevne i den proksimale ende, men lav friktion ved det distale skaft, hvor det sporer over en ledning. Et mikrokateter har derimod brug for ensartet lav friktion over hele sin længde, fordi den endelige tilgang til læsionen næsten altid er den mest snoede. For en detaljeret forklaring af vejledende kateterkonstruktion, se vores tekniske artikel om ledekatetre . Angiografisk kateter til kontrastlevering og trykmodstand Dette kateter giver en kanal til røntgenfaste midler under røntgendiagnostik. Den har flettet rustfri stålkonstruktion, blød spids og trykmodstand op til 1200 PSI, der opfylder forskellige krav til ydeevne. Se produkt → Friktionskraft under gentagne indføringscyklusser Relativ friktionskraft 5 10 15 20 50 100 150 Ubelagt Hydrofil Illustrative data fra simuleret brugstest med gentagen distal fremføring. Valg af en hydrofil belægningspartner Når man vurderer en outsourcing-partner til hydrofil belægning, har fire punkter betydning: Underlag capability — ekstruderer partneren sin egen slange, eller skal substratet købes et andet sted? Procesmodenhed — bede om CoF og adhæsionsdata på det faktiske underlag, ikke kun et datablad. Hærdningskompatibilitet — bekræft, at belægningen hærder inden for enhedens termiske budget. Steriliseringsvalidering — verificer, at EtO- eller gamma-cyklusser ikke forringer belægningens ydeevne. En partner med intern ekstrudering, belægning og sekundær forarbejdning kan komprimere udviklingstidslinjer betydeligt. LINSTANT's OEM/ODM-program sørger for den vertikale integration, fra polymervalg til slutmontering. Diskuter kravene tidligt, især hvis enheden har usædvanlig geometri eller et fluorpolymersubstrat. Om Ningbo LINSTANT Polymer Materials Co., Ltd. Ningbo LINSTANT Polymer Materials Co., Ltd. blev etableret i 2014 og er siden vokset til en højteknologisk virksomhed på nationalt niveau med over 500 professionelle medarbejdere. Virksomheden er forpligtet til at transcendere rollen som en traditionel komponentleverandør og stræber efter at blive en integreret del af sine kunders produkter. Fra præcis matchning under den kollaborative designfase til pålidelighedsforsikring under fremstillingen, integrerer LINSTANT dybt i kerneværdikæden af sine kunders produkter og transformerer kateterteknologi til en kernekonkurrencefordel for deres produkter. Gennem kontinuerlig teknologisk innovation og stringent kvalitetskontrol er vi i stand til at give virksomheder inden for medicinsk udstyr sikrere, mere præcise og mere teknologisk avancerede tilpassede katetersystemløsninger. Ofte stillede spørgsmål om hydrofil belægning Q1. Hvor længe holder hydrofil belægning på et kateter? En velhærdet hydrofil belægning opretholder typisk smøreevnen under en procedure - normalt 20 minutter til 4 timers kontinuerlig våd kontakt. Holdbarheden afhænger af hærdningskvalitet, substratadhæsion og sterilisering; efter gentagen cykling stiger friktionen gradvist, men forbliver almindeligvis under 0,1 i mange konfigurationer. Q2. Hvad er friktionskoefficienten for en hydrofil belægning? Våd CoF er typisk 0,02-0,05 sammenlignet med 0,3-0,5 for ubelagte polymerslanger. Den nøjagtige værdi afhænger af underlaget, belægningstykkelsen, hærdningsbetingelserne og den anvendte testmetode. Q3. Kan hydrofil belægning påføres PTFE- eller PEEK-slanger? Ja, med korrekt overfladebehandling. PTFE kræver kemisk ætsning eller plasmabehandling før coating; PEEK kan coates efter plasmaaktivering eller med en kompatibel primer. Ved at bekræfte substrat-coating-grænsefladen tidligt i et projekt undgås bindingsfejl senere. Q4. Hvordan testes belægningsadhæsion ved fremstilling af medicinsk udstyr? Standardmetoder omfatter pinch-testen (gentagne gange klemning af den coatede overflade og inspektion for delaminering), tape-pull adhæsionstestning og scanning af elektronmikroskopi-tværsnit efter soaktest. Q5. Påvirker hydrofil belægning biokompatibiliteten? Belægningsingredienser screenes for cytokompatibilitet til ISO 10993-5; de fleste kommercielle systemer er ikke-cytotoksiske. Hver enhedskonfiguration bør dog testes med den endelige steriliseringscyklus, da EtO- eller gammabestråling kan ændre tværbindingsdensiteten. Q6. Hvordan reducerer hydrofil belægning friktionen i et kateter? Når belægningen er våd, absorberer belægningens polymermatrix vand og danner et glat hydreret gellag. Forskydning sker mellem enheden og vævet i dette vandrige lag i stedet for ved grænsefladen mellem fast og fast stof, hvilket er grunden til, at friktionen falder med mere end 90 procent. .article-section table{display: table!important;border-collapse:collapse;margin:20px auto;width:100%;} .article-section thead{display: table-header-group!important;} .article-section tbody{display: table-row-group!important;} .article-section tr{display: table-row!important;} .article-section th{display: table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;background-color:#f2f2f2;text-align:left;} .article-section td{display: table-cell!important;border:1px solid #cccccc;padding:8px;} .article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;} .article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;} .article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;} .article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;} .article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;} .article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;} .article-section p{font-size:16px!important;margin-bottom:12px;} .chart-box{width:440px;margin:20px auto;text-align:center;} .chart-box svg{display:block;margin:0 auto;width:440px;height:auto;} .faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:16px;margin:20px 0;} .faq-item{background:#f0f7fb;border-left:4px solid #2e9e5b;border-radius:8px;padding:16px;} .faq-item:nth-child(odd){background:#fff3e8;border-left-color:#e07a3f;} .faq-item h3{font-size:15px;font-weight:bold;margin-bottom:8px!important;color:#1a3a5c;} .faq-item p{font-size:15px!important;margin-bottom:0!important;color:#444;line-height:1.5;} @media (max-width:640px){ .chart-box{width:100%;} .chart-box svg{width:100%;height:auto;} .faq-grid{grid-template-columns:1fr;} } .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
23Sep-2026En praktisk guide til spidsdannelse: Anvendelser, udvælgelse og nøgleovervejelserDu er på den sidste fase af design af et nyt styrekateter. Skaftet skubber godt, kurveformen holder sit spor, men spidsen bliver ved med at fange den simulerede anatomi ved første bøjning. I de fleste tilfælde er problemet ikke akseldesignet eller polymerblandingen, det er spidsdannende trin. Spidsdannelse er ikke en kosmetisk efterbehandlingsoperation. Det er processen, der afgør, om en enhed sikkert kan navigere i snoede kar, krydse en smal læsion eller få adgang til en distal gren uden at forårsage traumer. For ingeniører af medicinsk udstyr er budskabet enkelt: få spidsen rigtigt først, og resten af enheden har en chance for at virke. Hvad er kateterspidsdannende? Kateterspidsdannelse er en varmebaseret sekundær operation. Et præ-ekstruderet rør anbringes i et formningsværktøj, opvarmes indtil polymeren blødgøres, omformes til en målgeometri og afkøles derefter for at låse formen. Processen styres af fire uafhængige variable: Varmetemperatur og rampeprofil Skimmelspalte og opholdstid Aksialkraft, vakuum eller indre lufttryk Kølehastighed og afvigelse efter afkøling På et praktisk niveau tager spidsformning den distale ende af et kateter og forvandler det til en tilspidsning, kuppel, flare eller buet form. Valget af geometri følger den tilsigtede kliniske funktion. En blød tilspidsning hjælper med at spore over en guidewire, en kuppelspids beskytter karvæggen, og en buet spids hjælper med at omdirigere enheden. Hvor spidsformning sidder i produktionsflowet Spidsdannelse kommer normalt efter ekstrudering og fletning og før samling af navet eller endeligt sammenklæbte komponenter. Det betyder, at enhver defekt fundet under spidsdannelsen også påvirker opstrømsudbyttet. Et disciplineret procesdesign forhindrer omarbejdningsløkker. Kateter Tip Øvre form Nedre form Varmelegeme Isometrisk illustration af en kateterspidsdannende form, der viser røret, spidsgeometrien, varmezonen og øvre/nedre formhalvdele. Hvorfor tipformningskvalitet ikke kan forsømmes Dannelse af kateterspidsen påvirker mere end enhedens udseende. Det har direkte konsekvenser for: Vaskulær sikkerhed. En skarp kant eller grat på spidsen kan dissekere en karvæg eller forårsage embolisering. Sporbarhed og krydsbarhed. En velformet konus oversætter drejningsmoment og skubbekraft mere effektivt på tværs af en snoet bane. Guidewire og enhedskompatibilitet. Spidsgeometri styrer, hvor let en ledning eller en anden enhed passerer gennem lumen. Imaging ydeevne. En blinkende eller uregelmæssig spids kan skabe artefakter i fluoroskopi eller OCT-vurdering. Monterings robusthed. Afvigelser i spidsdimensioner gør det vanskeligt at binde en røntgenfast markør eller forbinde en distal sektion. Kort sagt er spidsdannelse den sidste forsvarslinje mellem en god enhed og et godt design. Denne erkendelse driver, hvorfor førende producenter investerer i proceskarakterisering til dette trin. Valg af materialer til spidsformning Materialeevalg driver procesvinduet mere end nogen anden variabel. Hver polymerfamilie har sin egen termiske adfærd, smeltestyrke og krympeprofil. Arbejdshestens polymerer: Pebax, TPU og nylon Pebax (polyetherblokamid) er det mest almindelige materiale til bløde kateterspidser. Dens shore hårdhedsområde på 25D til 72D lader ingeniører balancere fleksibilitet og drejningsmomentoverførsel. Et typisk formningsvindue sidder mellem 150°C og 210°C, hvilket er lavt nok til at reducere termisk skade, men højt nok til at forme spidsen hurtigt. TPU (termoplastisk polyurethan) tilbyder fremragende slidstyrke og kan formuleres med røntgenfaste fyldstoffer. TPU-spidser er almindeligvis dannet i området 160-220°C. Dens lavere smeltestyrke kræver en snævrere formspalte for at undgå nedbøjning. Nylon (polyamid) giver højere søjlestyrke og bruges ofte i strukturelt krævende spidser. Fugtfølsomhed kan dog give overfladefejl, så tør-aircondition er afgørende før formning. Højtydende muligheder: KIG og polyimid KIG er et fremragende valg til enheder, der har brug for høj træthedsstyrke og temperaturbestandighed. Spidsdannelse af PEEK kræver formtemperaturer i området 340-400°C. Fordi PEEK udvider mere end standard ingeniørplast, skal formspalten være løsere for at forhindre klæbning eller gnidning. Polyimid kan ikke smelte. Dens værdi ligger i tyndvæggede, varmestabile aksler. Til spidsformning er producenterne normalt afhængige af klæbemiddel- eller opløsningsmiddelbaserede teknikker i stedet. Fluoropolymerer: Lav friktion, begrænset formbarhed PTFE og FEP giver den bedste smøreevne og kemisk modstand, men de flyder ikke i en standard spidsdannende form. PTFE kan slet ikke smeltebearbejdes. I praksis opnås en fluorpolymerspids ved at lime en separat distal sektion med lav friktion eller ved at bruge varmekrympeteknologi. Tabel 1. Sammenligning af almindelige materialer til kateterspidsdannelse. Material Shore hårdhed Formningstemp Nøglerisiko Pebax 25D–72D 150-210°C Termisk nedbrydning TPU 80A–95A 160–220°C Smelte hængende Nylon 30D–65D 170-230°C Fugtfølsomhed PEEK 80D-90D 340–400°C Overophedning/klæbning Polyimid Stiv Ikke formbar Adhæsionsproblemer PTFE / FEP 50D–55D Ikke smelteformbar Ingen smeltebehandling Præcisionsballonslange til medicinske katetre Ballonslanger med snævre tolerancer ned til ±0,01 mm og flerlagsmuligheder op til 55 atm sprængningstryk. Velegnet til ballondilatationskatetre i kardiovaskulære og minimalt invasive procedurer, der tilbyder ensartede mekaniske egenskaber. Se produkt → Typisk starttemperatur for kateterspidsdannelse Pebax 150°C TPU 160°C Nylon 170°C PEEK 340°C PTFE N/A PI N/A Temperaturområder er typiske værdier for polymerer af medicinsk kvalitet, opsummeret fra almindelige tekniske referencer og LINSTANT procestekniske data. Når en spids skal arbejde med en ballon, påvirker valget af ballonrørskvalitet den samlede samling. Mange ingeniører leder efter en partner, der kan levere ballonrør med en ensartet spidsdannende respons. LINSTANTs medicinske ballonslange-portefølje inkluderer enkeltlags-, dobbeltlags- og trelagsmuligheder, netop fordi spidsen er der, hvor forskellige vægstrukturer mødes. Almindelige spidsdannende defekter og hvordan man forebygger dem I et produktionsmiljø falder spidsdannende defekter ind i nogle få tilbagevendende familier. At genkende dem tidligt forhindrer systematisk skrot. Tabel 2. Typiske spidsdannende defekter, grundlæggende årsager og modforanstaltninger. Defekt Grundårsag Modforanstaltning Burr / flash Skimmelspalten for stor eller temperaturen for høj Reducer mellemrummet, sænk temperaturen, juster kølehastigheden Dimensionel uoverensstemmelse Ujævn opvarmning eller materialebatchvariation Genkvalificere varmeprofil, verificere materialeparti Variation i vægtykkelse Fejljusteret form eller excentrisk rør Juster værktøjet, kontroller rørets koncentricitet Mat eller bølget overflade Forkert afkølingshastighed eller for lang opholdstid Forkort ophold, optimer kølekurven Lukket / sammenklappet spids For meget vakuum eller overtryk Balancer internt tryk og udluftning Svejselinje Flow front kollision i en flerlags spids Juster formgeometri eller materialekombination For mikrokatetre er spidsdannende kontrol endnu mere krævende, fordi vægtykkelsen ofte er under 0,2 mm. En temperaturvariation på 5°C kan gøre en ren konus til en blød, ikke-funktionel spids. Korrekt formning af mikrokateterspidsen involverer normalt infrarød eller RF-opvarmning med lukket sløjfe-temperaturovervågning. Forstærket mikrokateter til minimalt invasiv kirurgi Mikrokateter med ydre diameter under 1 mm, tilpasselig hårdhed og diameterændringer til at navigere i snoede kar. Afrundet spids reducerer traumer, hvilket gør den ideel til neurointervention, kardiovaskulær behandling og tumorbehandling. Se produkt → Når du arbejder med PEEK-slanger, er risikoen for overophedning reel. Avanceret værktøj er påkrævet for at danne PEEK uden at forkulle eller miste dets mekaniske egenskaber. For detaljer om dette specifikke materiale, se vores artikel om spidsdannende PEEK medicinsk slange . Om LINSTANT: En Custom Catheter System Partner Ningbo LINSTANT Polymer Materials Co., Ltd. blev etableret i 2014 og er siden vokset til en højteknologisk virksomhed på nationalt niveau med over 500 professionelle medarbejdere. Virksomheden er forpligtet til at transcendere rollen som en traditionel komponentleverandør og stræber efter at blive en integreret del af sine kunders produkter. Fra præcis matchning under den kollaborative designfase til pålidelighedsforsikring under fremstillingen, integrerer LINSTANT dybt i kerneværdikæden af sine kunders produkter og transformerer kateterteknologi til en kernekonkurrencefordel for deres produkter. Gennem kontinuerlig teknologisk innovation og stringent kvalitetskontrol er vi i stand til at give virksomheder inden for medicinsk udstyr sikrere, mere præcise og mere teknologisk avancerede tilpassede katetersystemløsninger. LINSTANT driver et næsten 20.000 m² GMP-kompatibelt renrum med 15 importerede ekstruderingslinjer, 8 dedikerede PEEK-ekstruderingslinjer, 2 sprøjtestøbelinjer og tæt på 100 sæt flette-, fjeder-, belægnings- og svejseudstyr. Denne kapacitet understøtter både småskala pilotproduktion og vedvarende volumenlevering. Højt drejningsmoment styrekateter med flettet struktur Styringskateter med hårdhed i flere trin, blød distal spids og flettet skaft for overlegent drejningsmoment og stabilitet. Ultratynd væg og PTFE indvendigt lag sikrer jævn levering af enheden, understøttet af GMP-kompatibel renrumsproduktion. Se produkt → Fra tegning til produktion: Sådan skalerer du et spidsformningsdesign At bringe en spidsdannende specifikation i produktion kræver mere end en form. Det kræver proceskarakterisering, første artikelinspektion og kontrollerede produktionsparametre. En god partner vil definere procesvinduet, dokumentere kritiske procesparametre og understøtte valideringsaktiviteter. LINSTANT's OEM/ODM-tjenester dække hele vejen fra materialevalg og værktøj til pilotkørsler og serieproduktion. For europæiske og nordamerikanske enhedsteams er fordelen en enkelt leverandør med intern ekstrudering og sekundær behandling, hvilket reducerer overførselsrisici og forkorter gennemløbstider. Ofte stillede spørgsmål om kateterspidsdannelse Q1. Hvad dannes kateterspidsen? Kateter tip forming is a heat-based process that shapes the distal end of a medical tube into a taper, dome, or other functional geometry for navigation and clinical safety. Q2. Hvilke materialer fungerer bedst til spidsformning? Pebax, TPU, nylon og PEEK er almindeligt anvendt. Polyimid og PTFE kræver typisk klæbende limning eller mekaniske metoder i stedet for varmedannelse. Q3. Hvad forårsager spidsdannende defekter? Ujævn opvarmning, dårlig formjustering, overtryk og inkompatible materialekvaliteter er de hyppigste årsager til grater, flash eller dimensionsproblemer. Q4. Hvordan kontrolleres kvaliteten af spidsdannelsen? Optisk inspektion, dimensionsmåling, lækagetest og sprængtrykstest kombineres normalt for at verificere den dannede spids. Q5. Tilbyder LISTANT tilpasset spidsformning? Ja. LINSTANTs OEM/ODM-program understøtter tilpasset spidsformning fra designstadiet gennem værktøjsudvikling og volumenproduktion. Q6. Hvad er forskellen mellem tipning og tipformning? Vipning refererer generelt til den indledende formning af rørenden, mens spidsformning inkluderer den fulde distale profildefinition, inklusive opvarmning, formning, afkøling og efterbehandling. .article-section { margin-bottom:28px; }.article-section h2 { font-size:22px; font-weight:bold; text-align:left; margin-bottom:12px!important; }.article-section h3 { font-size:16px; font-weight:bold; text-align:left; margin-bottom:12px; }.article-section p { font-size:16px!important; margin-bottom:12px; }.article-section ol { margin-bottom:12px; list-style-type:decimal; list-style-position:inside; padding-left:0; }.article-section ul { margin-bottom:12px; list-style-type:disc; list-style-position:inside; }.article-section li { list-style:inherit; font-size:16px; margin-bottom:6px; }.article-section table { display:table!important; border-collapse:collapse; }.article-section thead { display:table-header-group!important; }.article-section tbody { display:table-row-group!important; }.article-section tr { display:table-row!important; }.article-section th { display:table-cell!important; font-weight:bold; border:1px solid #cccccc; padding:8px; }.article-section td { display:table-cell!important; border:1px solid #cccccc; padding:8px; }.article-section caption { caption-side:bottom; font-size:16px; margin-bottom:12px; font-style:italic; color:#808080; }.intro-section { background:#f0f7ff; border-left:4px solid #2b7bb9; padding:18px 20px; }.process-section { background:#ffffff; }.why-section { background:#f8f8f8; padding:18px 20px; }.materials-section { border-top:2px solid #e0e0e0; }.quality-section { background:#fffaf0; padding:18px 20px; }.company-section { background:#f0f4f0; padding:18px 20px; border-radius:8px; }.partner-section { background:#f8f0f4; padding:18px 20px; }.faq-section { border-top:3px solid #2b7bb9; }.svg-figure { width:440px; margin:0 auto; text-align:center; }.figure-caption { font-size:14px; color:#666; font-style:italic; margin-top:8px; }.chart { width:440px; margin:0 auto 20px; background:#f9f9f9; padding:16px; border-radius:8px; }.chart-title { font-size:15px; font-weight:bold; text-align:center; margin-bottom:14px; }.bar-row { display:flex; align-items:center; margin-bottom:10px; }.bar-label { width:90px; font-size:14px; }.bar-track { flex:1; background:#e5e5e5; border-radius:5px; height:22px; }.bar-fill { height:100%; border-radius:5px; background:#4a90d9; }.bar-range { width:90px; font-size:13px; margin-left:8px; }.source-note { font-size:13px; color:#777; font-style:italic; margin-top:6px; }.faq-grid { display:grid; grid-template-columns:1fr 1fr; gap:16px; }.faq-item { background:#edf4fb; border-radius:8px; padding:14px 16px; border-left:4px solid #2b7bb9; }.faq-item h3 { font-size:15px; font-weight:bold; margin-bottom:6px; }.faq-item p { font-size:15px; margin-bottom:0; }@media (max-width:640px) {.svg-figure, .chart { width:100%; }.svg-figure svg { width:100%; height:auto; }.faq-grid { grid-template-columns:1fr; }.bar-label { width:70px; font-size:13px; }.bar-range { width:74px; font-size:12px; }} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
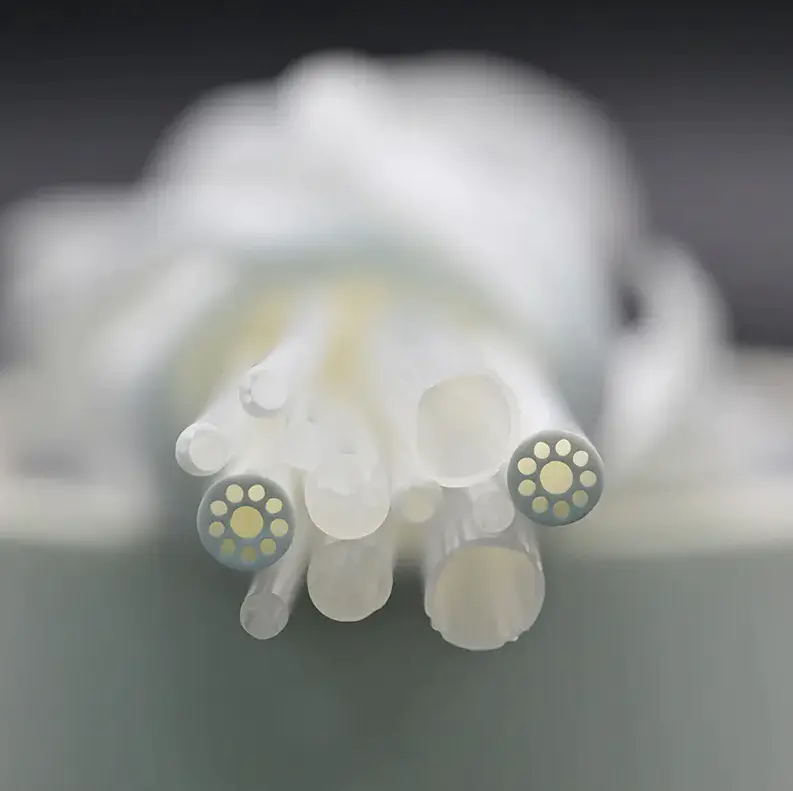
16Sep-2026Polyamid vs Polyimid: Nøgleforskelle, fordele og ulemper ved medicinske slanger og katetreAt vælge mellem polyamid og polyimid til en medicinsk kateterkomponent er en beslutning, der påvirker enhedens ydeevne, produktionsomkostninger og regulatoriske risici. Det praktiske svar er ligetil: polyamid er det rigtige valg, når fleksibilitet, knækmodstand og budget er prioriteret; polyimid er det rigtige valg, når tyndvægsstyrke, termisk stabilitet og dimensionspræcision er afgørende. Den molekylære forskel forklarer ydeevnegabet. Polyamid består af fleksible amidkæder, der gør materialet sejt og sejt, men begrænser dets varmebestandighed. Polyimid indeholder stive imidringe, der modstår langt højere temperaturer, men reducerer forlængelse ved brud. I denne artikel sammenligner vi begge polymerer på tværs af de egenskaber, der betyder mest i medicinsk slange- og kateterfremstilling. Hvad er polyamid (PA)? Polyamid, almindeligvis kendt som nylon, er en semi-krystallinsk termoplast med gentagne amidbindinger. De mest almindelige medicinske kvaliteter er PA11 og PA12, som tilbyder en balance mellem sejhed, fleksibilitet og bearbejdelighed. PA6 og PA66 bruges også i ikke-implanterbare enhedskomponenter, hvor der kræves højere stivhed. Nøgleegenskaber ved polyamider omfatter: Trækstyrke mellem 50 og 90 MPa, varierende med fugtindhold og kvalitet. Høj brudforlængelse, ofte over 200 % for PA12, hvilket giver fremragende knækmodstand i tyndvæggede rør. Kontinuerlig driftstemperatur på 100 til 120°C, med kortvarige toppe omkring 150°C. Vandabsorption på 1 til 3%, hvilket kan forårsage dimensionsændring og en lille reduktion i stivhed. Lave materialeomkostninger og fremragende ekstruderbarhed, hvilket gør det til et standardvalg for omkostningsfølsomme komponenter. Multi-lumen slange til samtidig adgang i medicinske katetre Multi-lumen slange har flere kanaler i et enkelt rør, hvilket muliggør samtidig passage af guidewires, medicin og gasser. Den tilbyder tilpassede lumenkonfigurationer op til 10, gode mekaniske egenskaber og biokompatibilitet, hvilket gør den velegnet til komplekse interventionsprocedurer. Se produkt → I fremstillingen af medicinsk udstyr er polyamid meget brugt til fleksible kateterskafter, ballonslanger og multi-lumen ekstrudering. PA-rør co-ekstruderes ofte med andre polymerer for at skabe en enhed med en blød, knæk-modstandsdygtig krop og en stiv proksimal sektion. Polyamid fungerer også godt i varmekrympeapplikationer, hvor dets lave smeltepunkt og gode bindbarhed skaber pålidelige samlinger. Hvad er polyimid (PI)? Polyimid er en højtydende polymer med imidringe i rygraden. Det er tilgængeligt i både termohærdende og termoplastiske former, og det bruges i medicinsk udstyr primært som et tyndvægget slangemateriale til kateterskafter, guidekatetre og mikrokatetre. Nøgleegenskaber ved polyimider omfatter: Trækstyrke på 120 til 200 MPa i trukne eller forstærkede kvaliteter. Kontinuerlig driftstemperatur på 250 til 300°C, med kortvarige peaks over 400°C. Lav brudforlængelse (5 til 15%), hvilket giver høj skubbeevne og momentoverførsel. Fugtabsorption under 0,3%, holder dimensionerne stabile i fugtige omgivelser. Enestående modstandsdygtighed over for hydrolyse, opløsningsmidler, gammastråling og EtO-sterilisering. Medicinsk polyimidrør med tynde vægge og høj modul Medicinsk polyimidrør kombinerer styrke, slidstyrke og ultrahøj temperaturtolerance. Dens tynde vægge maksimerer det indre lumen, samtidig med at det bibeholder et højt modul, hvilket forhindrer bukning i snoet anatomi, ideel til neurovaskulære og koronare katetre. Se produkt → Kombinationen af højt modul og tynd væg er det, der gør polyimid så attraktivt for neurovaskulære katetre, koronare mikrokatetre og guidekatetre. En tyndere væg til samme ydre diameter giver et større indre lumen til trådkrydsning, mens det høje modul forhindrer buk under navigation gennem snoet anatomi. Polyamid vs polyimid: Head-to-Head sammenligning Når disse to materialer placeres side om side, bliver forskellene i ydeevne og omkostninger umiddelbart synlige. Tabellen nedenfor opsummerer de vigtigste tekniske egenskaber, som enhedsproducenter skal evaluere under materialevalg. Tabel 1: Egenskabssammenligning af polyamid (PA) og polyimid (PI) Ejendom Polyamid (PA) Polyimid (PI) Kemisk struktur Amidbindinger Imid ringe Kontinuerlig servicetemperatur 100-120°C 250-300°C Trækstyrke 50-90 MPa 120-200 MPa Forlængelse ved brud 100-300 % 5-15 % Vandabsorption 1-3 % Strålingsmodstand Moderat Fremragende Kemisk resistens Gode til almindelige opløsningsmidler Fremragende to most chemicals Relativ materialeomkostning 1x 5-10x Forarbejdningsmetode Ekstrudering, sprøjtestøbning Løsningsstøbning, specialiseret ekstrudering Den termiske kløft er den mest åbenlyse differentiator. Baseret på offentliggjorte materialedatablade topper polyamid ved omkring 120°C kontinuerlig drift, mens polyimid kan fungere op til 300°C. For medicinsk udstyr, der gennemgår varmeforsegling, lasersvejsning eller højtemperaturspidsformning, er denne forskel afgørende. 0°C 100°C 200°C 300°C 400°C PA (nylon): 120°C PI: 300°C Mekaniske og termiske egenskaber i praksis I virkelighedens kateterdesign er den mekaniske opførsel af et polymerrør defineret af trækstyrke, brudforlængelse og bøjningsmodul. Polyamids høje forlængelse gør et 0,15 mm vægrør ekstremt knækbestandigt, når det bøjes omkring en radius på 8 til 10 mm. Polyimids høje trækstyrke og lave forlængelse tillader et 0,05 mm vægrør at bære det moment og den skubbekraft, der er nødvendig for at nå distal anatomi, men det kan knække, hvis det bøjes skarpt. Termisk Mech Flex Chem Elec Omkostninger Polyamid Polyimid Det er derfor, mange enhedsdesignere bruger en sammensat tilgang. Et polyimidskaft giver skubbarhed og drejningsmomentrespons, mens en blødere polymer - ofte polyamid eller Pebax - er bundet til den distale sektion for at forbedre fleksibiliteten og sporbarheden. Et PI-forstærket rør med et ydre lag af polyamid kombinerer fordelene ved begge materialer: tyndvægget stivhed til at navigere i snoet anatomi og en fleksibel, knæk-bestandig spids til sikker krydsning. For et dybere kig på, hvor PI vinder i kateterdesign, læs vores artikel om de vigtigste egenskaber for medicinsk polyimidslanger . PI lag Væg 0,03-0,10 mm Lumen Guidewire sti Omkostnings- og indkøbsovervejelser Omkostningerne er ofte den afgørende faktor for ikke-kritiske applikationer. Polyamidharpiks koster typisk omkring en femtedel til en tiendedel så meget som polyimidmateriale med samme volumen. De samlede komponentomkostninger skaleres dog ikke lineært. Polyimidrør kan ekstruderes til meget tynde vægge, hvilket reducerer materialeforbrug pr. længdeenhed. For en enhed, hvor kateterprofilen skal være mindre end én fransk størrelse, opvejer ydeevnen ved polyimid langt prispræmien. Fra et indkøbsperspektiv er det vigtigt at spørge ind til sporbarhed og tolerance. Medicinsk polyimidslange fås med ID/OD-tolerancer ned til ±0,01 mm, mens polyamidslanger typisk har en tolerance på ±0,02 til ±0,05 mm. Disse tolerancer påvirker direkte enhedens endelige ydeevne og bør være en del af specifikationsgennemgangen under leverandørkvalificering. En anden indkøbsfaktor er udbytte. Polyimid er stivere og mere skrøbeligt i tyndvægget form, så det håndteres normalt i batch-mængder og kan have en højere skrothastighed under vikling eller laserbehandling. Polyamid bearbejder derimod mere tilgivende og leveres ofte i kontinuerlige spoler, hvilket kan reducere arbejdstiden i højvolumenproduktion. Valg af det rigtige materiale til kateterslange Når du skal vælge mellem polyamid og polyimid, skal du bruge denne hurtige beslutningsvejledning: Vælg polyamid (PA), når: Enheden har brug for en blød, fleksibel og knæk-resistent distal sektion. Fremstillingsprocessen udsætter ikke røret for temperaturer over 120°C. Materialeomkostninger er den dominerende indkøbsbegrænsning. Komponenten er en del af en flerlags co-ekstrudering, hvor bindingsstyrke og bindingsevne er påkrævet. Vælg polyimid (PI), når: Kateteret skal nå dyb vaskulær anatomi med højt drejningsmoment og skubbeevne. Rørvæggen skal være så tynd som muligt for at maksimere det indre lumen. Enheden gennemgår varmebaseret behandling, såsom spidsformning, svejsning eller varmeforsegling. Sterilisering involverer gammabestråling, hvor PI viser exceptionel stabilitet. For yderligere kontekst, se vores diskussion vedr om polyimidslanger har tilstrækkelig fleksibilitet til kateterapplikationer . PI-forstærket slange med flettet lag for forbedret skubbeevne PI-forstærket rør integrerer et flettet eller oprullet lag inden i polyimidvæggen, hvilket forbedrer torsionskontrol, fleksibilitet og skubbelighed. Denne kompositstruktur tilbyder afbalanceret stivhed og blødhed, velegnet til katetre, der kræver præcis navigation og trykmodstand. Se produkt → LINSTANT leverer både medicinske polyimidslanger og PI-forstærkede slanger, hvilket gør det muligt for enhedsproducenter at kombinere PI's stivhed med fleksibiliteten fra andre polymerer i et enkelt, tilpasset katetersystem. Om Ningbo LINSTANT Polymer Materials Co., Ltd. Ningbo LINSTANT Polymer Materials Co., Ltd. blev etableret i 2014 og er siden vokset til en højteknologisk virksomhed på nationalt niveau med over 500 professionelle medarbejdere. Virksomheden er forpligtet til at transcendere rollen som en traditionel komponentleverandør og stræber efter at blive en integreret del af sine kunders produkter. Fra præcis matchning under den kollaborative designfase til pålidelighedsforsikring under fremstillingen, integrerer LINSTANT dybt i kerneværdikæden af sine kunders produkter og transformerer kateterteknologi til en kernekonkurrencefordel for deres produkter. Gennem kontinuerlig teknologisk innovation og stringent kvalitetskontrol er vi i stand til at give virksomheder inden for medicinsk udstyr sikrere, mere præcise og mere teknologisk avancerede tilpassede katetersystemløsninger. Ofte stillede spørgsmål om polyamid vs polyimid i medicinsk udstyr 1. Er polyamid det samme som polyimid? Nej. Polyamid (nylon) bruger amidbindinger, mens polyimid bruger imidringe. De adskiller sig væsentligt i termisk stabilitet, mekanisk styrke og omkostninger. 2. Hvilket materiale er bedre til kateterskafter? Polyimid is better for thin-wall, high-pushability shafts. Polyamide is better for flexible, kink-resistant distal sections. 3. Hvad er den største ulempe ved polyimid? Omkostninger and brittleness. PI is expensive and has low elongation at break, so it can kink or crack under sharp bending. 4. Kan polyamid modstå autoklave sterilisering? Standard PA-kvaliteter nedbrydes ved høj luftfugtighed og temperaturer over 150°C. Varmestabiliseret PA12 kan klare gentagne cyklusser omkring 120-130°C. 5. Hvordan er de sammenlignet med elektrisk isolering? Polyimid is a superior dielectric with stable insulation up to 250°C. Polyamide absorbs moisture, which reduces insulation performance. 6. Findes polyimidrør i medicinsk kvalitet? Ja. Polyimid af medicinsk kvalitet er meget udbredt i katetre og guidewires med dokumenteret modstandsdygtighed over for gamma- og EtO-sterilisering. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section table{caption-side:bottom;font-style:italic;font-size:16px;margin-bottom:12px;color:#808080;border-collapse:collapse;width:100%;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;background:#f0f4f8;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.chart-wrap{width:440px;margin:20px auto;text-align:center;}@media(max-width:640px){.chart-wrap{width:100%;}}.faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:16px;margin-bottom:12px;}.faq-item{background:#f0f7ff;border-left:4px solid #2b6cb0;padding:12px 16px;border-radius:0 4px 4px 0;}.faq-item h3{font-size:16px;color:#2b6cb0;margin-bottom:6px;}.faq-item p{font-size:14px;margin-bottom:0;}@media(max-width:640px){.faq-grid{grid-template-columns:1fr;}}.article-section a[data-product-card="true"]{display:block;width:440px;margin:16px auto;padding:14px 20px;background:#f0f7ff;border:1px solid #bee3f8;border-radius:8px;text-decoration:none;color:#2b6cb0;font-weight:bold;font-size:16px;text-align:center;}.article-section a[data-product-card="true"]:hover{background:#e0efff;}@media(max-width:640px){.article-section a[data-product-card="true"]{width:100%;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
09Sep-2026Kateterdesignguide: Materialer, lag, tolerancer og fremstillingKateterdesign er et afvejningsspil. Skubbarhed, momentkontrol, knækmodstand, smøreevne, sporbarhed og røntgensynlighed konkurrerer alle om den samme vægtykkelse og lumenrum. Den hurtigste vej til et effektivt design er ikke at jagte et enkelt præstationsnummer, men først at rette den kliniske opgave og anatomiske vej, og derefter vælge den lagstabel, materialer og forstærkning, der tjener denne opgave. Det er grunden til, at erfarne enhedsteams behandler kateterdesign som en systemøvelse snarere end et slangevalg. Tag to eksempler. Et koronarstyrende kateter har brug for stærk drejningsmomentoverførsel og en blød, atraumatisk spids. Et neurovaskulært mikrokateter har derimod brug for ekstrem fleksibilitet og lav profil, selv når det ofrer en vis skubbeevne. De samme råvarer kan arrangeres på helt forskellige måder for at opfylde disse modsatrettede prioriteter. Nøgleydelsesmål i kateterdesign Designinput kommer fra den tilsigtede anatomi, enhedens arbejdslængde, leveringsteknikken og den stivhedsprofil, der kræves for at nå målet. Disse input, ikke kataloget over tilgængelige materialer, bør drive specifikationen. Tabellen nedenfor kortlægger almindelige kliniske områder til de primære designproblemer og typiske materialevalg. Tabel 1: Klinisk fokus og tilsvarende kateterdesignprioriteter Klinisk fokus Primære præstationskrav Typisk materiale/strukturvalg Koronar / perifer adgang Momentoverførsel, knækmodstand, guidewire-kompatibilitet, lav profil Forstærket rør med PTFE liner og Pebax yderside Neurovaskulært mikrokateter Fleksibilitet, sporbarhed, blød spids, lav friktion Polyimid- eller Pebax-skaft med spoleforstærkning og smørende belægning Ballonudvidelse Sprængtryk, compliance, spidsbindingsstyrke Flerlags ballonslange i PET eller Pebax Diagnostisk angiografi Radiopacitet, flowhastighed, glat lumen FEP eller PTFE liner med fletforstærkning og røntgentæte fyldstoffer Lag-for-lag-arkitektur: Rygraden i ydeevne Moderne interventionskatetre er bygget efter et tre-lags princip. Den indvendige foring etablerer et glat, lavfriktionslumen for guidewires og væsker. Den centrale forstærkning styrer drejningsmoment, klemmodstand og knækmodstand. Den ydre jakke bestemmer fleksibilitet, overfladesmøring og biokompatibilitet. At få den rigtige rækkefølge er vigtigere end at vælge den dyreste polymer. Liner Forstærkning Jakke Forstærkningsvalg er ofte vendepunktet i et kateterdesign. Flettede strukturer leverer fremragende momentoverførsel, mens spolestrukturer leverer fleksibilitet i snoet anatomi. Mange hybriddesigns kombinerer begge dele for at tune skaftet til målfartøjet. Flettet forstærket rør for forbedret drejningsmoment og sprængningsmodstand Denne slange indlejrer metal- eller fiberfletninger mellem lagene, hvilket øger sprængtrykket, søjlestyrken og drejningsmomenttransmissionen. Ideel til katetre, der har behov for præcis vridningskontrol, såsom mikrokatetre og styrbare skeder. Se produkt → Materialevalg: De afvejninger, der betyder noget Der findes ikke et enkelt bedste katetermateriale. PTFE leverer uovertruffen smøreevne og kemisk resistens, men det er vanskeligt at lime og tilbyder begrænset knækmodstand. KIG har fremragende stivhed og biokompatibilitet og kan være tyndvægget, men det er mindre smørende. Polyimid udmærker sig ved højstyrke, ultratynde vægge. Pebax er blød og fleksibel og nem at behandle, mens TPU tilbyder spændstighed og et bredt durometerområde. Smøreevne Stivhed Tynd Væg Temp. Modstand Knæk modstand PTFE PEEK Polyimid bruges ofte i mikrokatetre på grund af dets tynde væg og høje styrke. Radarkortet ovenfor er en kvalitativ reference for to almindelige materialer; bruge det som udgangspunkt for en struktureret sammenligning, ikke som en erstatning for prøvebænk. Mikrokateter til minimalt invasiv navigation i små fartøjer Med en ydre diameter på under 1 mm tilbyder dette kateter fleksibilitet og biokompatibilitet for præcis adgang til små kar. Tilpasselig stivhed og diameterændringer muliggør sikker passage i snoet anatomi. Se produkt → Fremstillingstolerance og sekundære processer Designhensigten er kun så god som den produktionskapacitet, der kan holde den. Et kateterskaft, der er 0,02 mm overdimensioneret, kan forårsage guidewire-friktion, mens et 0,02 mm underdimensioneret forstærkningslag kan påvirke momentoverførslen. Tolerancestyring afhænger af ekstruderingsprocessen, materialekonsistens og værktøj. Flerlags co-ekstrudering bruges til at opnå præcis vægkontrol rundt om hele tværsnittet, især hvor forskellige materialer skal binde uden svage punkter. Denne teknik er en af grundene flerlags co-ekstruderingsteknologi er blevet et fokus i industrien for medicinske forbrugsstoffer. Sekundære processer tilføjer funktionalitet: afbrænding til spidsformning, svejsning til balloner, belægning for smøreevne og varmekrympning til beskyttelse af samlinger. Når disse trin udføres i samme renrum som ekstrudering, reduceres risikoen for kontaminering og dimensionsforskydning, og det endelige kateter opfører sig tættere på sin designmodel. Styringskateter med flertrinsdesign og lavfriktionsforing Med en flettet struktur for højt drejningsmoment og stabilitet, plus en blød spids for at reducere karskader. Den ultratynde væg med stort indre hulrum og PTFE-foring sikrer jævn levering af instrumenter. Se produkt → Samarbejde med en kateterkomponentproducent Ningbo LINSTANT Polymer Materials Co., Ltd. blev etableret i 2014 og er siden vokset til en højteknologisk virksomhed på nationalt niveau med over 500 professionelle medarbejdere. Virksomheden er forpligtet til at transcendere rollen som en traditionel komponentleverandør ved at blive en integreret del af sine kunders produkter. Fra præcis matchning under den kollaborative designfase til pålidelighedsforsikring under fremstillingen, integrerer LINSTANT dybt i kerneværdikæden af sine kunders produkter og transformerer kateterteknologi til en kernekonkurrencefordel for deres produkter. Gennem kontinuerlig teknologisk innovation og stringent kvalitetskontrol er vi i stand til at give virksomheder inden for medicinsk udstyr sikrere, mere præcise og mere teknologisk avancerede tilpassede katetersystemløsninger. 20.000 m² GMP-kompatibelt renrum til ekstrudering, belægning og sekundær behandling 15 importerede ekstruderingslinjer til flerlags og multi-lumen slanger plus 8 dedikerede PEEK ekstruderingslinjer Tæt på 100 flette-, fjeder-oprulnings- og belægningsmaskiner og 40 svejse- og formningsstationer ISO 13485:2016 certificeret kvalitetsstyringssystem For teams, der har brug for en produktionspartner til at oversætte et kateterkoncept til en reproducerbar enhed, OEM/ODM samarbejde er det naturlige næste skridt. LINSTANT kan understøtte design-for-fabrikationsgennemgange, materialevalg og procesvalidering før volumenproduktion. Ofte stillede spørgsmål om kateterdesign Hvad er kateterdesign? Kateterdesign er processen med at afbalancere lumenstørrelse, vægtykkelse, fleksibilitet, momentoverførsel og spidsydelse til en specifik klinisk anvendelse. Det indebærer typisk at vælge det rigtige liner, forstærkning og yderjakkematerialer. Hvilke materialer bruges til medicinske katetre? Almindelige medicinske katetermaterialer omfatter PTFE, FEP, PEEK, polyimid, Pebax, TPU og polycarbonat. Hver tilbyder en forskellig kombination af smøreevne, stivhed, radiopacitet og behandlingsadfærd. Hvad er forskellen mellem flettede og spiralforstærkede katetre? Fletning forbedrer drejningsmomentrespons og knækmodstand, mens opvikling giver bedre fleksibilitet og knusningsmodstand. Fletning passer til enheder med højt drejningsmoment; coiling passer til meget fleksible aksler. Hvad er en almindelig tolerance for medicinsk kateterslange? Typiske OD- og ID-tolerancer for medicinske slanger ligger i intervallet ±0,02 mm til ±0,05 mm, afhængigt af materiale, vægtykkelse og dimensioner. Snævre tolerancer er afgørende for guidewire-kompatibilitet og sprængtryk. Hvad er forskellen mellem et guidekateter og et mikrokateter? Et styrekateter giver en stabil kanal med højt drejningsmoment til at levere enheder. Et mikrokateter er designet til dyb distal adgang i snoet anatomi, med en mindre profil og højere fleksibilitet. Tilbyder LINSTANT tilpasset kateterdesign og -fremstilling? Ja. LINSTANT leverer OEM/ODM-tjenester til virksomheder inden for medicinsk udstyr, der dækker ekstruderet rør, forstærket rør, ballonrør, varmekrympeprodukter og sekundære operationer såsom belægning og svejsning. .article-section table{display:table!important;width:100%;border-collapse:collapse;margin-bottom:12px;}.article-section thead{display:table-header-group!important;}.article-section tbody{display:table-row-group!important;}.article-section tr{display:table-row!important;}.article-section th{display:table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{display:table-cell!important;border:1px solid #cccccc;padding:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;padding-left:0;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.chart-container{width:440px;margin:0 auto;}.chart-container svg{width:100%;height:auto;display:block;}@media(max-width:640px){.chart-container{width:100%;}}.faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:16px;margin-bottom:12px;}.faq-item{background:#f7f9fc;border-left:4px solid #2c7be5;border-radius:8px;padding:12px 16px;}.faq-item h3{margin-top:0;color:#2c7be5;}.faq-item p{margin-bottom:0;}@media(max-width:640px){.faq-grid{grid-template-columns:1fr;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
 KONTAKT OS
Hvis du er interesseret i vores produkter, så kontakt os venligst
- KONTAKTOPLYSNINGER
- Address : 5 Oak Park Dr, Bedford, MA 01730
- Tel: +86-13061789249
- Email: [email protected]
- The information provided on this website is intended for use only in countries and jurisdictions outside of the People's Republic of China.
- PRODUKTER
- Medicinsk ekstruderet slange
- Medicinsk forstærket slange
- Polyimid
- KIG
- Ballonrør
- Mikro kateter
- Sekundære processer
- Krympeslange
- Fluoropolymer medicinsk slange
- Endoskop
- Adgangshylster med negativt tryk
- Vejledende kateter
- Angiografisk kateter
- Højtryksflettet rør
- Medicinsk slangeoverfladebehandlingsproces
- NYHEDSCENTER
- Industri nyheder
- Virksomhedsnyheder
- MOBILTERMINAL

